

Une lame bien choisie coupe droit, vite et dure longtemps. Une lame mal choisie casse ses dents en quelques coupes. Ce guide reprend les recommandations du fabricant Bluemaster, en version simple.
1. Les 3 cotes de votre lame
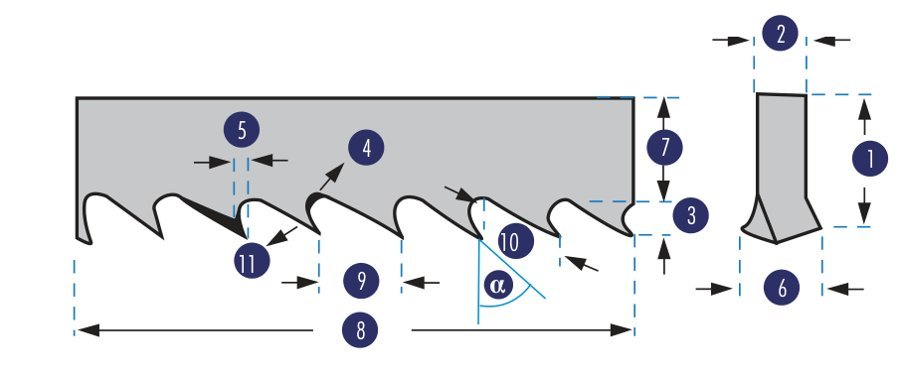
Une lame se désigne toujours par trois chiffres, souvent gravés sur l'ancienne :
Longueur totale de la boucle, largeur de la pointe des dents au dos, épaisseur du dos, en millimètres.
- Longueur : marquez une dent à la craie, posez la lame à plat et faites-la rouler sur un mètre jusqu'à revenir à la marque. Sans ancienne lame, passez une ficelle autour des volants, volant haut en position médiane.
- Largeur : au réglet, de la pointe des dents au dos.
- Épaisseur : au pied à coulisse, sur le dos de la lame.
Le volant tendeur rattrape quelques centimètres : une lame 5 à 10 mm plus courte ou plus longue passe sur la plupart des machines. Évitez juste les longueurs en butée de réglage.
2. Choisir la qualité
Toutes nos lames métal sont en bimétal : un dos en acier à ressort souple, des dents en acier rapide au cobalt soudées dessus. La qualité dépend de la matière à couper et de votre machine.
M42 standard ★★★
8 % de cobalt. La lame polyvalente de l'atelier : acier de construction, pièces pleines, tubes, inox occasionnel.
Pour : la plupart des scies d'atelier et semi-automatiques.
M42 renforcée ★★★
Dents renforcées et avoyage plus large. Elles résistent aux chocs des parois fines et des coupes en paquet.
Pour : tubes, profilés, poutrelles, machines manuelles avec un peu de jeu ou de vibrations.
M42 profilés ★★★
Même principe que la renforcée, dans la gamme spéciale structures. Évite l'usure prématurée des dents sur les profilés.
Pour : serrurerie, charpente métallique, coupe de profilés en série.
M51 haute performance ★★★★★
10 % de cobalt, dents plus dures et plus résistantes à la chaleur. Dure nettement plus longtemps dans les matières difficiles.
Pour : inox, aciers alliés et traités, pièces pleines de gros diamètre, production.
M42 rectifiée 12° ★★★★
Denture rectifiée à angle de coupe positif. Coupe plus rapide des pièces pleines.
Pour : barres pleines en acier, scies automatiques.
M42 aluminium et bois ★★★
Gros pas régulier à crochet qui évacue bien les copeaux longs.
Pour : aluminium, cuivre, laiton, plastiques, bois.
Plaquettes carbure ★★★★★
Dents en carbure de tungstène. Pour les très grosses sections, jusqu'à 700 mm, et les matières dures.
Pour : scies industrielles rigides uniquement.
Remgrit grain carbure ★★★★
Pas de dents mais un grain de carbure soudé. Ne craint ni les matières trempées ni les abrasives.
Pour : acier trempé, fonte, céramique, fibre de verre et de carbone, pneus.
Acier carbone ★★
Lame économique d'une seule matière.
Pour : bois, plastiques, métaux tendres, usage occasionnel.
3. Forme des dents et type de pas
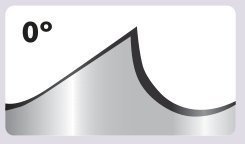
Dent normale 0°
Petites sections, profilés, tubes fins, fonte et aciers durs.
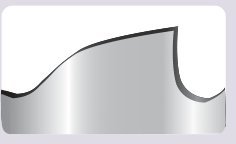
Dent renforcée
Structures et profilés. Encaisse les chocs et les vibrations.
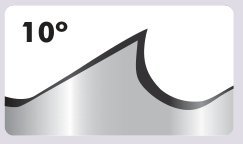
Crochet HR 10°
Angle positif qui mord plus. Pièces pleines, tubes épais, aciers alliés.
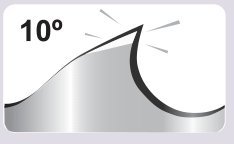
Master
Dents hautes et basses qui fractionnent le copeau. Aciers difficiles.
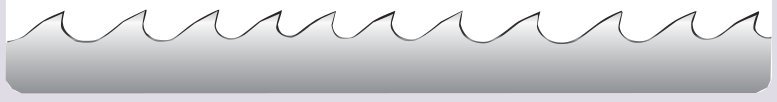
Pas variable (ex. 4/6, 10/14)
Des groupes de dents à espacement différent. Moins de vibrations et de bruit. Le meilleur choix pour l'acier, l'inox, les tubes et les coupes en paquet. Le chiffre 4/6 veut dire entre 4 et 6 dents par pouce.
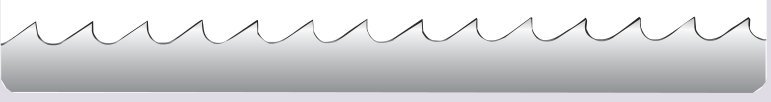
Pas régulier (ex. 6 HR, 14 RR)
Toutes les dents au même espacement. Pour l'aluminium, le laiton, le cuivre, le bois et les pièces massives bien bridées.
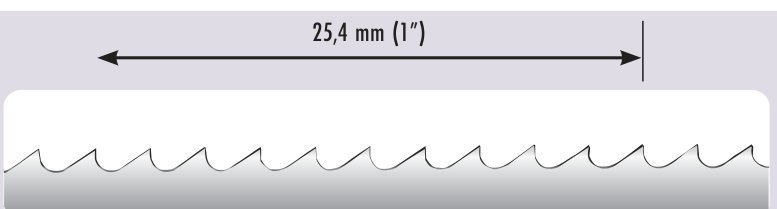
Identifier une lame régulière : comptez les gorges sur 25,4 mm (1 pouce). 10 gorges = denture 10.
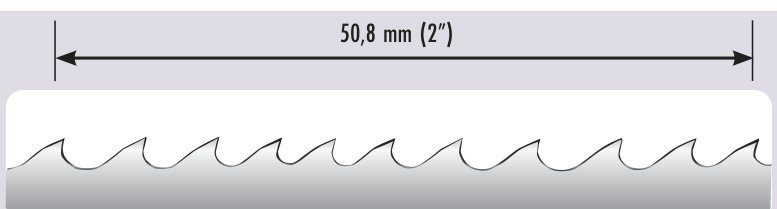
Identifier une lame variable : comptez sur 50,8 mm (2 pouces). 10 gorges = denture 4/6.
4. Combien de dents pour ma pièce ?
La règle d'or : 3 à 6 dents doivent toujours être en prise dans la matière. Paroi fine, beaucoup de dents. Grosse pièce pleine, peu de dents. Indiquez votre pièce, on vous donne la denture conseillée par Bluemaster.
Le tableau complet pour tubes et profilés
Ligne : épaisseur de paroi. Colonne : hauteur ou diamètre. Cases orangées : denture renforcée conseillée.
Pièces pleines (rond ou carré)
| Diamètre ou côté | Denture |
|---|---|
| moins de 25 mm | 10/14 |
| 15 à 40 mm | 8/12 |
| 25 à 50 mm | 6/10 |
| 35 à 70 mm | 5/8 |
| 40 à 90 mm | 5/6 |
| 50 à 120 mm | 4/6 |
| 80 à 180 mm | 3/4 |
| 130 à 350 mm | 2/3 |
| 150 à 450 mm | 1,5/2 |
| 200 à 600 mm | 1/1,25 |
| plus de 600 mm | 0,75/1,25 |
Aluminium et bois
| Épaisseur coupée | Denture |
|---|---|
| moins de 10 mm | 14 |
| 10 à 30 mm | 10 |
| 30 à 50 mm | 8 |
| 50 à 80 mm | 6 |
| 80 à 120 mm | 4 |
| 120 à 200 mm | 3 |
| 200 à 400 mm | 2 |
| 300 à 700 mm | 1,25 |
| plus de 700 mm | 0,75 |
5. Le rodage, 10 minutes qui doublent la durée de vie
- Réglez la vitesse de coupe conseillée pour la matière, puis réduisez l'avance de moitié.
- Coupez ainsi environ 300 cm² de matière (par exemple 15 coupes dans un rond de 50 mm).
- Revenez progressivement à l'avance normale. Les copeaux doivent rester fins et enroulés, jamais bleus ni poudreux.
- Vérifiez la tension et l'arrosage : une lame trop peu tendue coupe de travers, une lame sèche chauffe et perd ses dents.
6. Ma lame casse ou coupe mal, pourquoi ?
Ces photos du fabricant montrent les défauts les plus fréquents. Sauf la rupture nette à la soudure, ils viennent du réglage de la machine ou du choix de la denture, pas de la lame.

Fissures depuis le dos
- Guides arrière usés qui écrasent le dos
- Dos qui frotte contre le bord des volants
- Tension trop forte
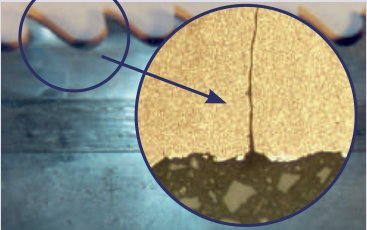
Fissures depuis les dents
- Denture trop fine : les copeaux bourrent
- Denture trop grosse : vibrations
- Avance trop forte pour la vitesse

Bavure sur le dos
- Guide de dos défectueux
- Dos en contact avec le bord des volants

Rayures sur les côtés
- Guides latéraux usés ou trop serrés
- Copeaux coincés entre la lame et les guides
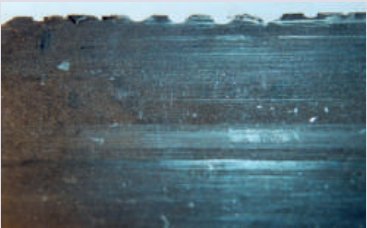
Dents écrasées ou arrachées
- Denture pas adaptée à l'épaisseur coupée
- Vitesse trop élevée pour la matière
- Pièce mal serrée qui bouge

Lame cassée en travers
- Guides latéraux trop serrés
- Bras de guides trop loin de la pièce
- Volants et guides mal alignés
Coupe de travers
- Dents usées : la lame est à changer
- Avance et vitesse pas adaptées à la matière
- L'avoyage frotte contre les guides
Rupture nette à la soudure
Seul cas lié à la fabrication de la lame : contactez-nous avec une photo de la cassure.